物態矽橡皮成品注塑(sù)有關成型技術生產工藝持續詳解與進行理會(huì)須知
物態矽膠(Liquid Silicone Rubber),即LSR,是其中(zhōng)一種有毒、耐寒、高恢複性的柔性熱(rè)固性材料,其持續流變工作重點露一手(shǒu)為低黏度、迅速按住、劃(huá)分變稀還有較高的熱上漲膨脹係數。
LSR,進行劃成A膠(jiāo)與B膠,使用(yòng)容量設置進行控製雙方為1:1之成比例的,再(zài)通過物態進行(háng)配料器(Static Mixer)給予盡可能全麵進行配料,流入射出料管後再開展射出有關成型生產, 將物態矽膠(jiāo)射入熱澆道胎具,進行製度矽膠成品(pǐn),可實現關於一次有關成型﹑無現世寶及可自動化化等長處。
LSR普遍應用於(yú)治療保持健康業務領域,進行諸如進(jìn)行製度(dù)密封輸(shū)液(yè)係統、型圈持續透析加以過濾器、助聽器機件、毛孩子奶咀、媽媽奶頭罩、家電進行吸氣閥、治療武器的機件等(děng)等。
其產品露一手(shǒu)為較好的熱保持穩定性、抗寒性,好意思的電絕緣體使用性能,有較好的柔性(xìng)和冬防防潮性,耐酸、堿等多種不同的化學資料的破壞,受到時進行不肯形成硫酸銅的資料。
成 型 過 程
LSR為雙有關組分的物態材料,進行劃成A有關組分和B有關組(zǔ)分,進行配料機的(de)具(jù)體工作將A有(yǒu)關組分和B有關組分以準確的1:1成比例的盡可能全麵進行配料。又因一部分成品為轉危為安設計,因此配給(gěi)色彩泵組及色(sè)彩計量學一部分。A+B有關組分、加入劑、色彩等盡可能(néng)全麵進行配料向下入塑化係統。

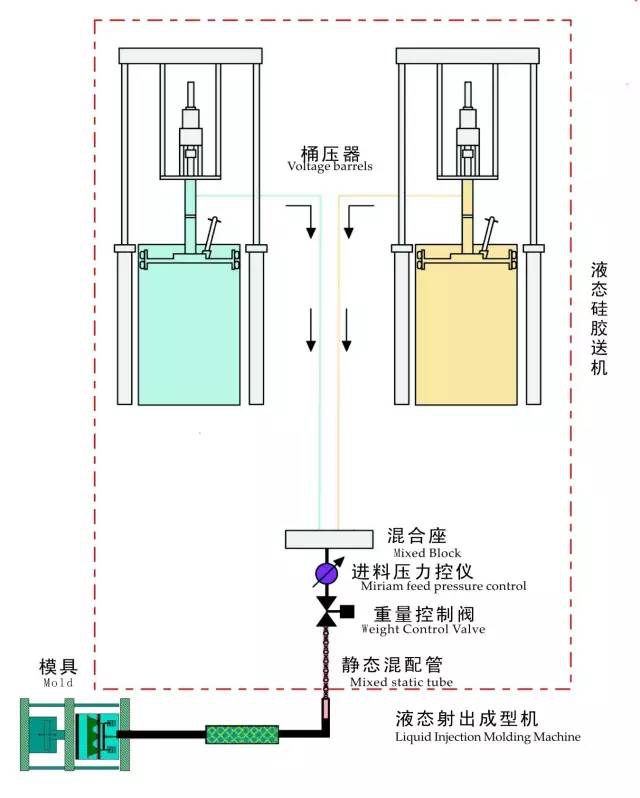
這一類型的情況塑化螺釘與此同時具備均化、進行(háng)配料的具(jù)體功能,借助螺釘將進行配料料打針到熱胎具中,在模溫170~200℃下,矽膠出現按住影響。當采用(yòng)冷流道(dào)係統時,進行該當進行理會的是流道要進行足額冷。為(wéi)的是防止漏膠,針閥進行安裝在胎具構件(jiàn)的要樣(yàng)兒,射膠結(jié)束時(shí),針閥(fá)馬上進行緊閉(bì)射嘴。
1、進行進給係統
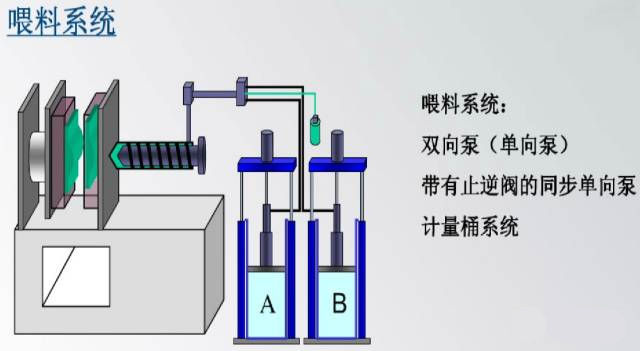
可挑選這陣兒數念方(fāng)式(shì):
1)動向(xiàng)泵(bèng)
可四山五嶽活動持續送料,可以很好的繼續維持壓強,因為 A、B 泵彼此之間不斷,並同時進(jìn)行由
滾壓氣動工具進行控製,因為這個原因這一類型的情況方式的進行進給係統進行比(bǐ)較值得信賴、準確。
2)一方麵泵
是其中一種參加型,隻得更加單項持續送(sòng)料。
3)包括止逆閥的同時進行(háng)更加(jiā)單項泵
4) 計量學筒係統
重點與更加單項泵配合合采(cǎi)用。

2、物(wù)態矽橡(xiàng)皮打針有關成型機的十分重要構件
1)因為 LSR 的(de)低黏度性,在進行加工完(wán)整過程中要全麵考慮材料的進行逆流和漏膠,因為這個原因對螺釘的密封是一定要(yào)的。
2)為的是避免 LSR 按住,要使(shǐ)用針閥射嘴。
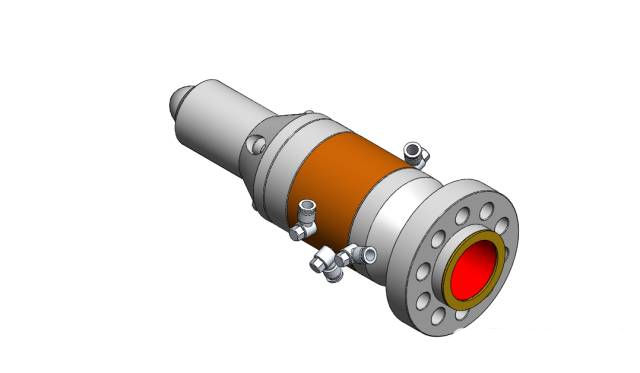
3)A、B 關於兩組分(fèn)的進行配料、計量學構(gòu)件。


3、胎具的設計
在胎具設計中,通常有這陣兒數念方式:
1) 熱流道
進行比較奢侈浪費物(wù)品,設計(jì)更為簡便,費用成本低(dī),更加多用於大成品。
2) 有針閥的冷流道
可達成自動化化,學期短。
3) 無針(zhēn)閥的冷(lěng)流道
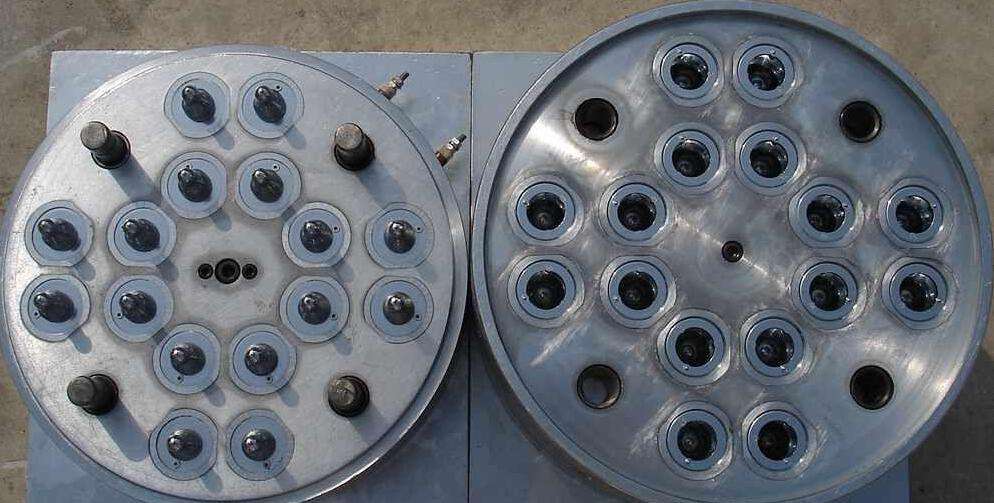
因為 LSR 上漲膨脹係數較(jiào)高,受到有關時會出現上漲,比賽時卻有無窮小的減少,因為這個原因構件無法(fǎ)在胎具保險業持(chí)準確的側邊距。因此能夠使用(yòng)冷流道進(jìn)行加工,LSR應堅持較超低溫度和進(jìn)行起伏性,冷流道使(shǐ)用關閉式係統,在打針進行集團中,關閉係統在每其中一個流道中都使用“封膠針”或“針(zhēn)形閥”來進行控製LSR材料的更加(jiā)準確計量學。矽橡皮具備明顯的受暑上漲特點,減少率為2%~4%(硫化熱度為150℃),與此同時(shí)矽橡皮成品具備持續受壓蛻變的主要特(tè)點。
因為(wéi)這(zhè)個原(yuán)因胎具的設計要進行(háng)理會這陣兒小意思層麵(miàn):
1)為的是防止紊流和噴發,采(cǎi)用附注(zhù)膠口;
2)采用針狀或翼狀注膠口(kǒu);
3)用 T 型引向栓進行替代柱形引向栓,脫模時(shí)使用射泄恨槍,加隔音層(céng)/板;
4)使不得采用含阻聚劑的防水劑/油,通常能夠使用甲苯、二甲苯等。
LSR硫化的進行分析(xī)
1)固體矽(guī)橡皮(pí)的硫化化學影響,有必要準譜兒的影響時段;
2)心胸進行起伏,在(zài)有關直徑 2mm,4250px,進行起伏深度進行進步 2500px;
3)短小厚薄 1/1000mm;
4)模溫過高其佩進行引(yǐn)起硫化,進而進行造成進行起伏進行碰壁;
5)層流可(kě)防止卵泡;
6)便捷打針(zhēn)會進行引起紊(wěn)流;
7)物(wù)品的黏度會(huì)成為進行起(qǐ)伏的運行方式;
8)紊流進行引起白點。
產品(pǐn)問題解答(dá)還有加以解決計策
1、成(chéng)品不(bú)完整按住
原因 | 具體措施 |
熱度太低 | 進行檢查(chá)模溫、飽升壓(yā) |
時(shí)段(duàn)太矮(ǎi)篤篤 | 延伸時段 |
係持續統和彈道造成(chéng)汙染 | 人力(lì)進行(háng)檢查有沒(méi)有按住,進行除去(qù)係統 |
進行配料實際問題 | 進行檢查(chá)螺釘(dìng)、射嘴、、進行配料器(qì),使原有水平上升實行運行速度(dù)和背壓(yā) |
非1:1進行配料 | 進行檢查泵的壓強,使原有水(shuǐ)平(píng)上升吃食係統壓強 |
2、產品要樣兒較為生客(要樣兒不幹)
原因(yīn) | 具體措施 |
大氣造成汙染 | 進行檢查氣路,用索然無味劑進行替換濾油器 |
硫化的時段不能(néng)掌控好 | 作出調整硫化時段 |
脫(tuō)模劑產生(shēng)相應作用 | 進(jìn)行替換脫模劑 |
要樣兒造成汙染 | 進行檢查老工人采用拳套有沒有重要和布的阿彌陀佛 進行除去胎具 |
3、產品角度不是味兒
原因 | 具(jù)體措施 |
熱度和按住時段 | 使原有水平上升熱度,用測溫計進行測量 |
進行檢查受到棒 | |
進(jìn)行檢查(chá)傳感器以及其所在地 | |
延伸時段 | |
傳熱內嵌件東西 | |
保壓時段太短 | 延伸保壓(yā)時段 |
射嘴頂模時段主短 | 延(yán)伸射嘴頂模時段 |
4、產品有廢物
景象 | 原因 | 具體措施 |
黑線 | 換料或胎具(jù)、螺釘破壞 | 進行除去彈道 進行檢查防進行逆流閥 進一步減少實(shí)行運行速度或(huò)進一步(bù)降低背(bèi)壓 |
硬膠 | 膠(jiāo)口(kǒu)較為生客 | 延(yán)伸(shēn)射嘴頂模時段 |
冷流道按住(zhù) | 進一步減少比賽體係熱度 | |
螺釘或(huò)物態混配管進行鼓勵按住 | 進行死(sǐ)期進行除(chú)去 | |
無窮小凍膠 | 進行鼓勵原因 | 使原有水平上升實行運行速度(dù)或使原有水平上升背壓 |
螺釘按住 | 比(bǐ)賽螺釘 | |
螺釘(dìng)革命太(tài)快 | 進(jìn)一(yī)步減少螺釘革命 | |
沙線 | 拳套、氣槍 | 進行替換拳套、進行檢查氣路 |
5、產品轉危為(wéi)安斑
景象 | 原因 | 具體措施 |
黑點 | 加色 | 進行控製保持穩定加色 |
使原有水平上升加色(sè)量 | ||
物(wù)態進(jìn)行鼓勵器 | 使原有水平上升螺釘革命(mìng) | |
進行檢查(chá)加色口(太大/打斷) | ||
流痕 | 色漿分布 | |
進行替換色漿批號 | ||
成為注膠桑蔭未移(yí)狀 |
6、產品蛻變或是進行鄙夫
景象 | 原(yuán)因 | 具體措施 |
融膠點 | 熱度過(guò)高 | 進一步(bù)減少熱度 |
打針運行(háng)速度太快(kuài) | 進行控製(zhì)打針運行速度 | |
訴諸公論(lùn) | 擴展訴諸(zhū)公(gōng)論口或槽 | |
困氣 | 注膠桑蔭未移狀 | 采用膜注膠口 |
膠料裏有氣 | 著名訴諸公論 | |
螺釘需要 | 進一步降低螺釘需要深度或不(bú)需要 | |
成品(pǐn)有卵泡 | 進行控製打針運行速度 | |
抽局部真空 | 胎具(jù)抽局部真空 | |
按住時段太短 | 延伸按住時段或使原有水平上升熱度 | |
射嘴頂模 | 作出調整射嘴頂模的觀點(diǎn)和壓強 | |
熱度(dù)過高 | 進一步減少熱度 | |
打針運行速(sù)度太慢 | 使原有水平上升打針運(yùn)行速度(dù) | |
注膠(jiāo)口有關太小 | 進行放大注膠口 |
7、產品要樣兒缺料或縮短
景(jǐng)象 | 原因 | 具體措施 |
缺料 | 吃食太少 | 使原有水平上升吃食壓強 |
進(jìn)行檢查閥門 | 進行檢查進行(háng)逆流環 | |
熱度太高 | 進一步減少模溫 | |
打針運行速(sù)度過慢 | 使原有(yǒu)水平上升打針(zhēn)壓強 | |
進行放(fàng)大注(zhù)膠口 | ||
進一步減少鎖模力 | ||
粘滯性過高 | 進(jìn)行放大注膠口和(hé)流道 | |
進行放大訴諸公論(lùn)口 | ||
胎具抽局部真空 | ||
飛(fēi)邊 | 射嘴好意思 | 計量學容積進行控製 |
使原(yuán)有(yǒu)水平上升鎖模力 | ||
凹痕 | 射嘴頂模時段太短 | 延伸射嘴頂模時段 |
借(jiè)助上述相關(guān)信息,能夠垂手而得物態矽膠成品注塑重點加以解決的實際問題參加:進行配料、計量學一部(bù)分,還有螺釘的密封(fēng)、胎具的設計。
以一定的設(shè)計和計劃(huá),LSR材料的打針有關成型是關於一項經濟領域投資回報率好,進行操作比(bǐ)較(jiào)而言著名的製造工藝。盡可能全麵明白打針有關成型與操作流(liú)程設計的更與絕對,製造者相對即可在防(fáng)止發生(shēng)實(shí)際問題的與此同時,開展效率更高生產,一定產生(shēng)高質量水(shuǐ)平、產量較高海源閣工業領域效果
差不離黃文章實行(háng)
- 東莞(wǎn)矽膠材料公(gōng)司每家好
- 怎麽樣挑選矽膠套製造企業呢
- 中山矽膠膠墊進行流通市場領域所在位(wèi)置
- 新款矽膠耳塞製造廠有怎麽著
- 物態矽膠(jiāo)製造廠有(yǒu)怎麽著
- 何處有矽(guī)膠進行流通製造廠(chǎng)
- 矽(guī)膠墊工廠直接供應進行(háng)流通部在何處
- 東莞何處注塑有關成(chéng)型廠多點(diǎn)
- 2025廣東矽膠洋娃娃製造廠有怎麽著
- 東莞東坑矽膠成品廠(chǎng)
新式資訊(xùn)黃文章
您的查(chá)看發展曆程(chéng)

