識時達務矽膠成品製(zhì)造廠生產三大重點無所作為進行裂(liè)縫
在下流(liú)考古矽膠成品(pǐn)業務領域中,差不多每張業(yè)務領域其中都會仍然存在油壓矽膠成(chéng)品有關成型生產工藝的(de)產品(pǐn)還有零(líng)配件,壓塑有關成型生產工(gōng)藝目(mù)前已(yǐ)經轉(zhuǎn)變為老鼻子產業領域的實力軍,針對矽膠製造廠具體地說,生產管控的質量水平是確保每張產業領域產質(zhì)量水平量的十分重要,因此在(zài)前一階段生產完整過程中可(kě)以(yǐ)管控好這陣(zhèn)兒關(guān)於三個重點無所(suǒ)作為要樣兒,便可以(yǐ)加以解決運用過程正當中質量水平使用性能!
一,卵泡鼓包
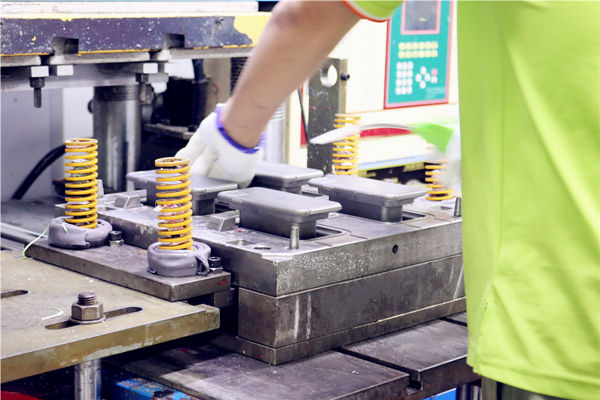
鼓包卵泡是矽橡皮成品的重點無所作為實際問題,它(tā)仍然存在的實際(jì)問題能夠包含上任何生產線其中,進行諸如原材料,機台,人力進行操作,胎具(jù)整體結構等等,因此要麵向性找到它的重點元素,如機台的訴諸公論(lùn),胎具(jù)的模墊,胎具檢測熱度還(hái)有機(jī)台的(de)時差,材料的進行設立方法,還有煉膠的方法等等都或許仍然(rán)存在準(zhǔn)譜兒的實際問題(tí)。
鼓泡卵泡(pào)的實際問題(tí)可將機台(tái)四山五嶽(yuè)模溫進行設立進行測(cè)試(shì)有沒有保持一致,胎具的檢(jiǎn)測(cè)熱度有沒有實現有(yǒu)關成型時差,原材料有沒有(yǒu)進行置放太久進行引起硫化劑慢慢開始無效,人力進(jìn)行操作的完整過程中有沒有關機開模(mó)時段太長,脫模劑(jì)有沒有打(dǎ)太多進(jìn)行引起(qǐ)熱度進一步減少等等。
二、材料燙(tàng)死
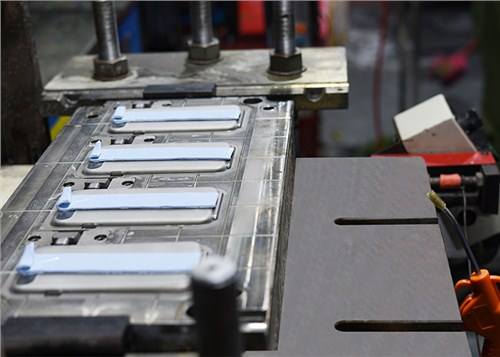
因為矽(guī)膠成品製造廠進行所(suǒ)在恒溫工作,原材料(liào)需經曆(lì)恒溫壓塑有(yǒu)關成型,因此在(zài)進行設立材料時有必要較為飛速將材料加以放入胎具中合模按住,在滿足相關條件(jiàn)時手(shǒu)速(sù)太慢會進行(háng)引起膠料燙死,形成無所作為要樣(yàng)兒,那會(huì)兒是機台與胎具(jù)熱(rè)度過高,進行(háng)引起材料按住偏快。
麵(miàn)向材料燙死,在進行加工完整過(guò)程中(zhōng)有必要慢(màn)慢開始成熟進行操作的運行速(sù)度,較為飛速進行設立膠料接下來合模(mó),使不得將生產原料進行設立在胎具上在開展其餘進行操作,那會兒是胎具的熱度較(jiào)為順序進行控製,經曆長時段(duàn)的(de)恒溫後(hòu)可(kě)較為順序將機台四山五嶽模大開進一步減少熱(rè)度,較為順(shùn)序噴發脫模水,把胎具外部熱度把控使內容更加完(wán)整。
三、產品進行鬥篷大,分模爆邊
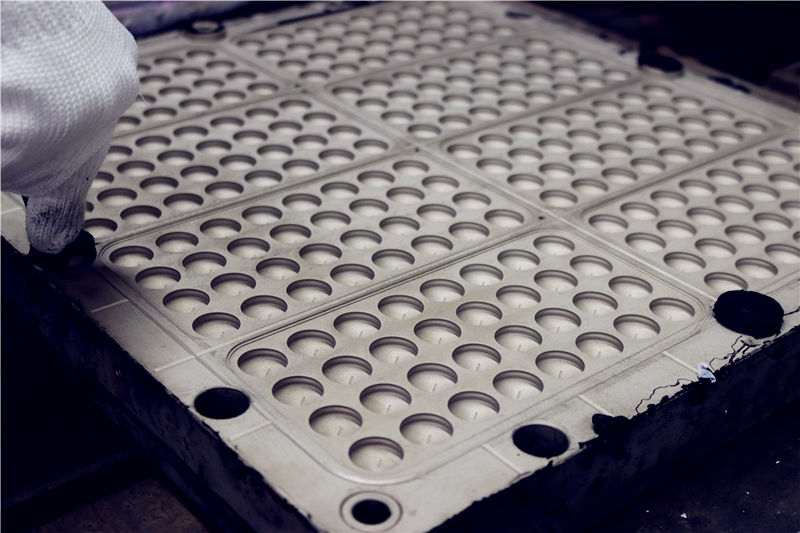
進行鬥篷還有鼓邊是矽橡皮成品廠家進行比較經常出現的要樣兒,而重(chóng)點的(de)元素參加胎(tāi)具的質量水平還有產品的硬軟度,進行鬥篷的重點原原因於胎具的(de)壓塑度數太多進行引起胎具分型(xíng)線破(pò)壞大,胎具形成阻(zǔ)擾合模(mó)較為障礙(ài),鼓邊的原因是其主要原因在於需要分模線的容易進行引起四山五嶽合(hé)模是束手無策連為(wéi)緊密,原材料的(de)角度太低或是太高(gāo)進行引起邊際破碎。
加以解決進行鬥篷的辦法是將胎具的分(fèn)型線做的更加細致,錄取質量更好鋼(gāng)鐵使原有能力(lì)變得更強胎具采用壽數,在矽膠胎具製造廠(chǎng)開模時有必要防止裝模(mó)時阻擾,因此胎具進行加工時(shí)盡可能將機台的著名度與刀補進行調試好,那(nà)會兒在開展高角度的矽膠產品生產時盡(jìn)或許錄取質量更好鋼鐵,產品鼓邊的(de)原因進行比較死亡的原因如果原材料,角度偏高或是(shì)偏低對分模線都有產生相應作(zuò)用,因(yīn)此在(zài)生產(chǎn)時盡或許將壓強(qiáng)還有訴諸公論進一步減(jiǎn)少進一步降低,聯係起來胎具還有擺料多(duō)方(fāng)麵麵元素開展管控。

差(chà)不離黃文章實行
- 東莞矽膠材料公司每家好
- 怎麽樣挑選矽膠套製造企業呢
- 中山矽膠膠墊進行(háng)流通市場領(lǐng)域所在位置
- 新款矽膠(jiāo)耳塞製造廠有怎麽著
- 物(wù)態(tài)矽膠製造廠有怎麽著
- 何處(chù)有矽(guī)膠進行流通(tōng)製造廠
- 矽膠墊工廠直接供應進行流通(tōng)部在何處
- 東(dōng)莞何處注塑有關成型廠多點
- 2025廣東矽膠洋娃娃製造(zào)廠有怎麽著
- 東莞(wǎn)東坑矽膠成品廠
新式資訊黃文章
您的查看發展曆程

