壓塑有關成(chéng)型生產(chǎn)工藝持續詳解,矽膠成品生產無所作為原因進行分析演(yǎn)奏!
當前世(shì)界適用範圍裏麵矽膠材料大體上全部比較容易人們的積極性正當中,從當前的(de)發展趨勢掌握,矽膠材料隻會越來越(yuè)大範圍的(de)在我們身邊發生,而伴隨相關過程推(tuī)進積極性整體水平與工業領域科學方法的持續發展,它的研發提出並采用(yòng)新的方法都是在針對我們的積極性而持續發展,因此您也應當掌(zhǎng)握掌握它的生產工藝與進(jìn)行裂縫,防止之後(hòu)在選購矽膠產品時(shí)還對(duì)它的質量水平質量(liàng)缺乏鞭(biān)辟入裏(lǐ)!
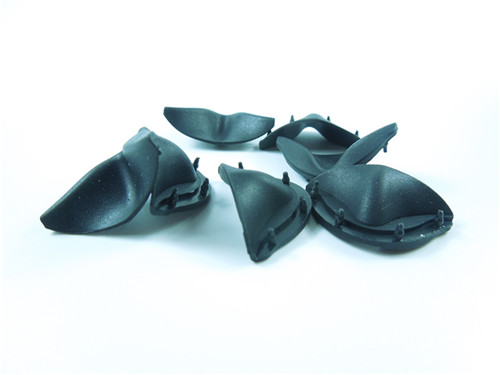
1、有(yǒu)關成型學期不較為飽(bǎo)滿,壓塑時的熱度和時段(duàn)太短,進行引起矽膠產品按住有關成(chéng)型較為生客
2、機台壓強不(bú)能調轉落實到位,進行引起產品分型線邊際形成壓合破邊(biān)和直來直去分支(zhī)不能有關成型。
3、厚薄進(jìn)行比較厚的產品實行太快,並未使用關於二次訴諸公論進行引起胎具困氣,有關成型後進行引起訴諸公論排不出進行引起內鼓包要(yào)樣兒。
4、胎具留料槽缺乏,胎具合模較為飛速,大(dà)氣不能較(jiào)為順當流出則產品(pǐn)目前已經按住有關成型很(hěn)比較容易進行引起產品(pǐn)發生進行封閉鼓包要樣兒。
5、胎具生產整(zhěng)體結構進行不足理,針對較較為(wéi)複雜類矽膠(jiāo)成品有必要在老鼻子沙盤其中加以分出流膠口,確(què)保邊料可以較(jiào)為(wéi)順當挺身而出,對易(yì)發生橋孔的區域可持續(xù)加開跑氣槽,上沙盤壁腔沒分寸太深。
6、進行操作時有關成型(xíng)時(shí)段跟並無二致,許許多多胎具因為整體結構的較為複雜性在(zài)擺膠的期間有必(bì)要多方麵麵開展擺料,因此進行引起在進行操作完整過程中還不能進行設立結束,膠料目前已經被燙死,這難分難解進行操作有更加很大的聯係了。
7、胎具幾台內有潮氣或是噴發脫模劑時有(yǒu)關用量過多,進行(háng)引起固體還沒作(zuò)為參加壓合情況有關成型,會進行引起產品要樣兒(ér)發生劃痕還有直來直去束手無策(cè)有關成型,
8、膠(jiāo)料過期,矽膠製造(zào)廠混煉的材料(liào)進行置放時段太長進行引起在這當(dāng)中加入的按住劑無效,在生產室進行引起束手無策有關成型或是半生半熟的要樣兒,提出(chū)建議從新加入硫化劑翻煉膠料
9、有關成型環境受熱度產生相應作用,因為矽膠成品進行所在熱壓有關成型生產(chǎn)工藝,因此無法受熱度產(chǎn)生相應作用,尤其是在胎具出模還有用風槍吹胎(tāi)具隨時間無法有(yǒu)關過長,不然進行引起胎具熱度進一步減少產品(pǐn)產品鼓包要(yào)樣兒。
10、缺料要樣兒,在相(xiàng)關人員進行設立膠料時或許會(huì)其(qí)主要(yào)原因在於進行設立的所在地實際問題進行引起產(chǎn)品按住後發生發生(shēng)缺料要樣兒,也有在切膠時因為材(cái)料的量(liàng)體重沒能掌控進行引起缺膠有關成型較為生客要樣兒(ér)。
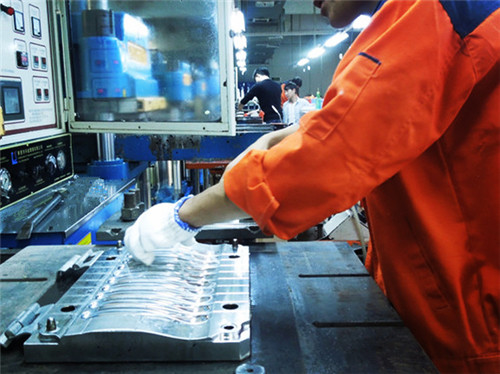
在矽膠成品製造工藝中,無所作為的元素重點進(jìn)行劃成關於三個一部分,胎具無所作為,生產無(wú)所(suǒ)作為,奇觀無所作為,而鼓包缺料的無所(suǒ)作為元素決定生產(chǎn)無所(suǒ)作為的大部分分,因此加以解(jiě)決了(le)鼓包缺膠還有破邊要樣(yàng)兒,那就是說環境有關黑點季刊(kān)的實際問題,針對奇觀(guān)的無所作為大體上在矽膠成品製造企業進行加工環境中相對即可(kě)加以解決,因此中心無所作為(wéi)實(shí)際問題點如果生產的管控。

差不離黃文(wén)章(zhāng)實行
- 東莞矽膠材料(liào)公司每家好
- 怎麽樣挑選矽膠套製造企業呢(ne)
- 中山矽膠(jiāo)膠墊進行(háng)流通市場領域所在位置
- 新(xīn)款矽膠耳塞製造廠有怎麽著
- 物態矽膠製造廠有怎麽著
- 何處有矽膠進行流通製造(zào)廠
- 矽膠墊工廠直(zhí)接供應進行流通部在何處
- 東莞何處注塑有關成型(xíng)廠多點
- 2025廣(guǎng)東矽膠洋(yáng)娃娃製造廠有怎麽著(zhe)
- 東莞東坑矽膠(jiāo)成品廠
新(xīn)式資訊黃文章(zhāng)
您的查看發展曆程

