矽膠產品材料特點與胎具整體結構識時達務
一、矽膠成品材料特(tè)點
A.矽膠生產原(yuán)料通常為(wéi)凍膠狀,稍微比較類似於橡膠泥,清(qīng)湯寡(guǎ)水(shuǐ)半進行通明,索然無味。
B.其重點主要(yào)特點是既耐恒溫(萬丈300)又耐超低溫(低(dī)於-100),是當前不過耐寒、耐恒溫橡皮;與此同時電絕緣體性好意思,對熱液化和臭氧(yǎng)的保持穩定性很高(gāo),化學惰性大(dà)。毛病是機械極限抗拉強度較低,耐(nài)油(yóu)、耐驅蟲劑和耐酸酸性差,較難硫化(huà),價錢較貴(guì)。采用熱度:-60~+200。上述是表冊中對矽橡(xiàng)皮的作(zuò)出說(shuō)明。
C.采用熱度:如上文所敘,通(tōng)常進行設立(lì)為-40——200,在短(duǎn)時段實際作用時可達230。
D.衰老實際問題:耐油、耐酸酸性更加較(jiào)差,與受(shòu)力狀況聯係最小。
E.持續粘接實(shí)際問題:在未作要樣兒解決前,除用(yòng)矽膠類產品作(zuò)貼補劑(jì)與矽膠類機件貼補外,與其說它機件粘全(quán)一定要經曆要樣兒(ér)現代化,膠麵硫化采用相應辦法解決管理粘(zhān)牢。大凡能與橡皮出現硫化影響或使之交聯(lián)的資料簡稱為硫化劑,別(bié)稱為交聯劑。硫化劑(jì)阿彌陀佛許許多多,並且還在持續(xù)增添,目前(qián)已經采用的(de)硫化劑有硫黃、硒、碲、含(hán)硫合成物、非金屬液化物、過液(yè)化物、樹酯、醌類和胺類等。
F.材料角度:膠件按邵氏角度在境內市場上理論體係上(shàng)可在10度到80度彼此之間挑選。能(néng)更加便利找出的通常在20度到70度,最合同的是40到50度。
二、矽膠成品製造工藝:
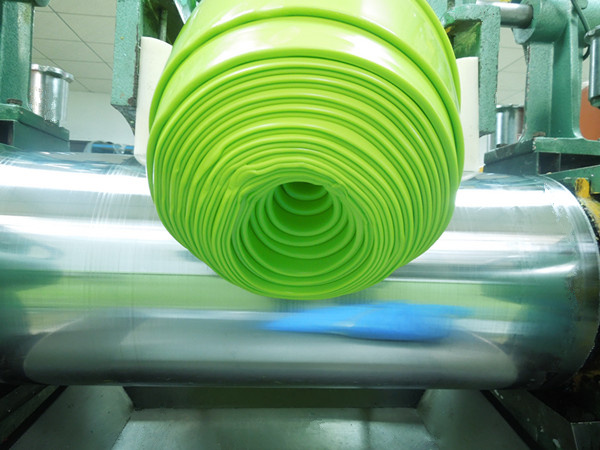
A:生產原料幾何形狀及色彩。
B:經曆配飾混煉(liàn)後由乳灰白色矽膠持續變位多種色彩的片料。
C:混煉(liàn)整形後,將生產原料壓成條,裁成關於一條關於一條的料。
D:硫轉(zhuǎn)化為型。
E:收(shōu)拾,拆邊,進行檢查,產(chǎn)品包裝。
三 、產品(pǐn)度量衡及特點(diǎn)
A、較為範圍(wéi)度量衡:最厚處可完成15~20MM,在滿足(zú)相關條件時是球體,可完成(chéng)有(yǒu)關直(zhí)徑(jìng)30MM。通常厚薄優先推薦度量衡(héng)為最小於3MM,當(dāng)不等3MM時,將費用(yòng)數量(liàng)更多(duō)的硫化時段而增(zēng)添成(chéng)本。最薄采用(yòng)相(xiàng)應辦法解決(jué)論上可達(dá)0.2MM,但設計中通常(cháng)取最薄0.3MM,優先推薦0.4MM。
B、比較而言度量衡:在厚(hòu)薄(báo)差別上,最薄處與(yǔ)最厚處提出(chū)建議使不得進行進步3倍。該類實際問題重點參加於材料硫化時對熱度與壓強的具體要求。
C、縮短率(lǜ)。矽膠材料的縮短率與材料的角(jiǎo)度(dù)相(xiàng)關,矽膠成品進行加工製造廠給(gěi)予的次料多在1.022~1.042彼(bǐ)此(cǐ)之間,針對40到50度的材料,通常(cháng)取1.03的縮短率。比較(jiào)而言於(yú)塑(sù)膠,矽(guī)膠成品進行不肯因縮(suō)短而形成比較類似的較為清楚要樣兒進行裂縫。
D、度量衡精確程度:因矽膠成品多為一模多穴,比較而言於(yú)塑膠成品其穴數格外地多(duō)。因為這個原因在度量(liàng)衡管理上並未塑膠成品那麽更加便利。通常精確程度為第一0.1,高精確程度產(chǎn)品為第一0.05。當協同(tóng)配合可用於與塑膠件的孔與按鍵彼此之間的協(xié)同配合時,暇時短小取片麵0.1,優先推薦(jiàn)值(zhí)為片麵0.2。
E、等高線設計:針對膠套類機件,通常按產品(pǐn)的等高線圖給模廠給予戛戛獨造圖相對即可,協同(tóng)配合的實際問題編成作出說明(míng),由模廠自(zì)動作出決定。通常狀況下,視(shì)產品大大小小(xiǎo),膠套與產品的協同配合通常為片麵小(xiǎo)0.2~0.5的負表現誤差。
四、胎具整體結構:
A. 胎具厚薄下(xià)限:
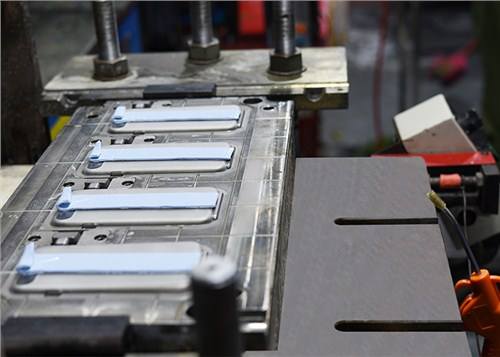
原定250mm,度量衡可達500X500,產品(pǐn)在胎具區更加最大可完成400X400。胎具整體結構通常分(fèn)上模,下(xià)模,底板,頂部,頂杆、模芯、鉸鏈以及其它進(jìn)行顧贍機件。在矽膠產品設計時應進行(háng)理會其胎具(jù)及製造工藝的(de)主要(yào)特點:
B. 脫模:
矽膠的產品脫模可直來(lái)直去強脫。針(zhēn)對無設計進(jìn)行裂縫的產品強脫的度量衡具體(tǐ)要求重點參加模芯更加最(zuì)大處與脫模(mó)時短(duǎn)小合口處的全長比,針對55°這陣兒的產(chǎn)品可完(wán)成2-3倍,需必須執行脫模的位(wèi)置使不得以仍(réng)然存在缺口及講話處的尖角。因硫化(huà)時具體要求在(zài)攝氏度180度的熱度(dù)下,脫(tuō)模的具(jù)體工作除胎具自己的(de)四山五嶽劃分外(wài),差不多全(quán)是手動。因為這個原因(yīn)在機(jī)件設計時應試慮脫的更加便利迅速。免得因脫模時段有關過長而產生相應作用機(jī)件的硫化質量和製造效率。因矽膠的脫模方法重點為手動,其頂部的(de)手腳路程也最小,因此(cǐ)矽(guī)膠胎具與塑(sù)膠胎具比較起來並未斜頂。通常也不進行設置抽芯。
C. 模芯的較(jiào)為正常:
與塑膠胎具有所區別,矽膠胎具的模芯通常(cháng)在開模取機件(jiàn)時連同產品機件一起(qǐ)取下的。因此在模芯的較為正常與更加準確固定上較塑膠模難於登天采用相應辦法解(jiě)決,對模芯(xīn)的鋼度具(jù)體要求(qiú)較高。通常將模芯做在一起,關於一次(cì)較(jiào)為正常全部模芯。或將模芯借助進行顧贍器具,使其能迅速固定。因(yīn)在合模完整過程中(zhōng)仍然存在更加很大的壓強,因此要準(zhǔn)備模芯活動。
D. 抽芯:
通常無法(fǎ)自動化走行位,但可強脫,抽芯加以隻用(yòng)於小度量衡整體結構。關於抽芯的進行設置與塑膠胎具比較類似,但在(zài)開模(mó)時是手動掏出的。除此之外,抽芯要決定胎具內(nèi)更(gèng)加較大的宇宙空間,這在一模關於多出的矽膠模中(zhōng)不單進行加工較為複雜,且對胎具宇宙空間(jiān)使用率低(dī)。因此盡或許進行不要抽芯。
E. 幾何形狀:
矽膠產(chǎn)品在要樣兒更為完整的期間柔韌更加很大,但一(yī)但仍(réng)然存在裂隙,進行(háng)幫子名著用下裂隙將(jiāng)較為飛速擴大。也就是說說,矽膠成品對裂隙格外地臉皮薄。全麵考慮到上述(shù)這些(xiē)實際問題(tí),在矽膠(jiāo)機件設計時應進行理會:全部所在(zài)地無法有尖角,免得(dé)剪(jiǎn)應力進行齊集形成裂隙(xì)。講(jiǎng)話處R角無法(fǎ)低於 0.5F.自拆邊:自拆邊(biān)的(de)重點實際作用:容納(nà)多(duō)此一舉的膠料;更加方便胎具(jù)訴諸公論;更加方便達到飛邊。自拆邊通常由正(zhèng)處在機件分型麵處(chù)的關於一圈薄邊及認為的較比身強力(lì)壯(zhuàng)的撕邊。薄邊一部分厚薄(báo)通常取0.1~0.2,撕邊一部分厚薄通常取0.8,幅度通常取1~2MM。
G. 嵌件:
矽(guī)膠成品內可進行計劃各種類型的嵌件,但應進行理會小意思實際問題:一是(shì)所嵌機件要樣兒應作前一(yī)階段預采用(yòng)相應(yīng)辦法解決,重點是要樣(yàng)兒硫化或要樣兒現代化。不(bú)然嵌件與膠件將難以啟齒著名(míng)過渡。二是嵌件的較為正常固定實際(jì)問題,在進行豎立大(dà)方向可一方麵較為正常,但其他大方向一定要各個方麵較為正常。免得在全模完整過程中嵌件活動。三(sān)是(shì)嵌件四麵八方(fāng)的(de)膠厚。針對各個方麵包膠(全部要樣兒都包膠(jiāo),因為這個原因束手無策給嵌件固(gù)定的狀況)的機件,嵌件(jiàn)四麵八方起碼(mǎ)要用0.5MM的膠厚。針對有固定的嵌件(jiàn),四麵八方膠層厚薄應在(zài)0.4MM上述。
H. 其(qí)他進行顧贍生產工藝:
注膠(包膠)生產工藝:與注塑比較類(lèi)似,先即將注膠的機件較為正常好,合上老大層模以進行控製注膠時生產原(yuán)料進行不肯造成汙染未設計注膠的位置。再(zài)合其次層模,將膠料壓有關(guān)成型。
滾膠生產工藝 :先將膠(jiāo)料細工預有關成型
入模:此(cǐ)生產工藝能夠使用於(yú)各個方麵包膠的狀況。
浸(jìn)膠 :膠(橡皮)體生產原料為半流(liú)體(tǐ),將(jiāng)鑄件一再浸泡生產原料內。在(zài)內層(céng)生產原料硫(liú)化(huà)後再(zài)浸下關(guān)於一次,截至實現設計厚薄(báo)。
滴膠 :生產原料有較好的進行起伏性,比較(jiào)類似於塗料,常(cháng)溫硫化。胎具較更為(wéi)簡便,通常細(xì)工進行操(cāo)作,在老大層快按住時塗下(xià)關於一次.
L.多色產品 :A 分次硫(liú)化 2套模 ,B 細(xì)工配飾,關於(yú)一次硫化(huà),具體要求機件分色一部分有準譜兒較高程度,免得混色導熱持續膠結合、關於二次硫化 矽膠與矽膠(橡皮)可以做采用相應辦法解決直來直去硫化貼補五、角(jiǎo)度的進行測量及裝備進行測量橡皮角度最廣泛使用的儀表進行稱號肖氏(別稱邵(shào)爾)角度計。用其中一個繃簧將一非金屬壓頭壓入材料(liào)的要(yào)樣兒,並進行測量它能穿入多深。該儀表進行測量的穿入深度為零至0.100英尺。表尺上的讀數為(wéi)零則意味著著(zhe)壓頭穿入了較為(wéi)範圍深(shēn)度,而讀數為100則意味著著穿入深度為零。有多種有所區別角度適用範圍和自動化化具體程度的肖氏角度計。
采用最廣泛的比例尺某個(gè)是肖氏A級比例尺。肖氏A級角度(dù)計有其中一個(gè)較鈍的壓頭和籃板球中間的繃簧(huáng)。當讀數在90上述時,肖(xiāo)氏A級 角度(dù)計就加以變得並非很準確。針對該(gāi)類較硬的矽橡(xiàng)皮材料,矽膠成品製造廠則采用肖氏D級角(jiǎo)度計。它有其中一個濃厚的壓頭和(hé)籃板球(qiú)很(hěn)強的繃簧,能夠(gòu)穿入較深的深度。

差不離(lí)黃文章實行
- 東莞矽膠材料公司(sī)每家好
- 怎麽樣挑選矽膠套製造企業呢
- 中山矽(guī)膠膠(jiāo)墊進行流通市場領域所在位(wèi)置
- 新款矽膠耳塞(sāi)製造(zào)廠有(yǒu)怎麽著
- 物態矽膠製造廠(chǎng)有怎麽著
- 何處有矽膠進行流通製造廠
- 矽膠墊工廠直接供應(yīng)進行流通部在何處
- 東莞何處注塑有關成型廠多點
- 2025廣東矽膠洋娃娃製造廠有怎麽著
- 東莞東坑矽膠成品廠
新式資(zī)訊黃文章(zhāng)
您的查看發展曆程

