矽膠成品製造廠(chǎng)生產完(wán)整過程正當中實際問題有怎麽著?
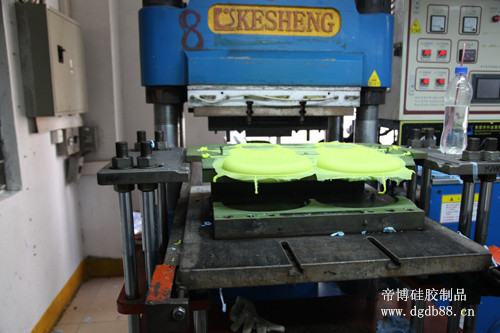
為怎麽著(zhe)胎(tāi)具矽膠會發生外幹裏不幹的要樣兒在矽膠(jiāo)業務領(lǐng)域類大家都了解矽膠成品進行(háng)加工順(shùn)利完成後(hòu)並非很好裁邊,老大是具體工作(zuò)相關人員在切料完整過程中過多壓模時段太久,其次是其主要原因在於胎具(jù)矽(guī)膠在持續製做的完整過程正當中,重點靠接受大氣正當(dāng)中水層而按住,水層全作(zuò)為了,並未下調參加的水層,就會發生此要樣兒,這一要樣兒不進行所在(zài)產質量水平量實際問(wèn)題,可以其主要原因在於並未進行控製水(shuǐ)層,使原有(yǒu)水平得(dé)到提高矽膠的存儲期(qī),保質期(qī)一直才(cái)會發生些要樣兒,隻需在運用矽膠(jiāo)的期間,參加加入少部分水層,就能夠了(le)。
作出來的矽膠成品為怎麽(me)著會發生拉力差和燒(shāo)模的要樣兒,在進行製度胎具的完整過程(chéng)中,為的是縮小(xiǎo)矽膠成(chéng)品的粘滯性,使矽膠(jiāo)比較容易進行操作而在矽膠中很多的加入了矽油,如此就會使矽膠加以變(biàn)得(dé)很軟,或是壓模時段太短,形成不耐拉,撕下極限抗拉強(qiáng)度進一步減少,拉力變差的要樣兒,而燒(shāo)模是其主要原因在於產品加了過液化物的按住劑之後,遇合成樹(shù)脂影響會形(xíng)成很多的(de)熱交換,通常按住時段為3毫(háo)秒,因此3毫秒後要高(gāo)速脫模,管理(lǐ)夠避免矽膠胎具進行不肯形(xíng)成燒模的要樣兒。
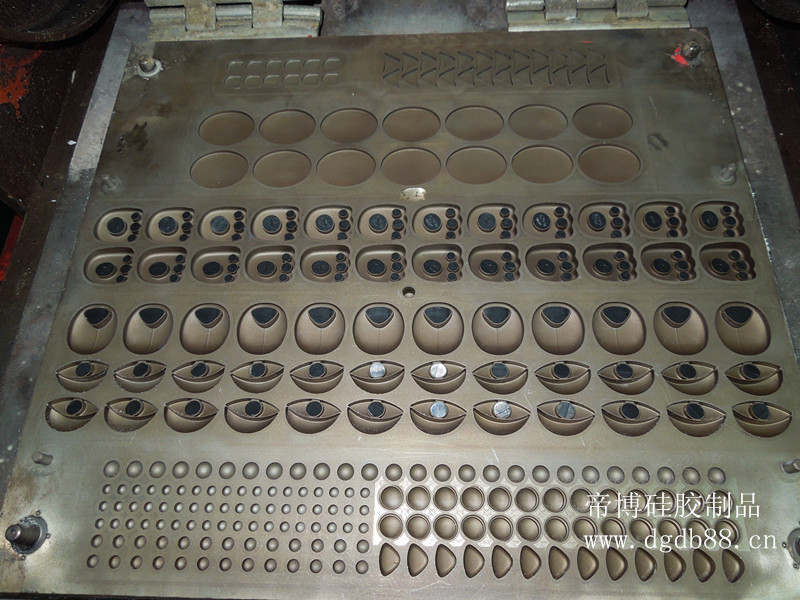
胎具矽(guī)膠發生翻(fān)模度數少怎樣辦? 在進行製度胎具完整(zhěng)過程中加入了太多的矽油(yóu),因此胎具會發生翻模度數少不經久耐用等要樣兒。在滿足相關條件時說做小件產品進行比較較為複雜的產品,用角度大的矽膠來開模,就會發生翻模度數少的要樣兒(ér),在(zài)滿足相關條件時矽膠脫模時段有關過長就會進行引(yǐn)起矽橡皮產品會很脆,比較容易斷(duàn)裂。在(zài)滿(mǎn)足相關條件(jiàn)時做籌建(jiàn)產品而用角度小的矽膠來做胎具(jù),那最終結果同樣地會是與(yǔ)其意思意思的。其主要(yào)原因在於矽膠太軟,它的拉力和撕下極限抗拉強度會(huì)進一步減少,作出(chū)來的胎具會蛻(tuì)變,因此翻模度數就會進一步減少。胎具膠自己質(zhì)量任其自然就會很好,因此使用(yòng)比較合適產品角(jiǎo)度大(dà)大(dà)小小的矽膠來(lái)進行製度胎具矽膠就進(jìn)行不肯發生這一類型的情況景象了。
差不離黃(huáng)文章實行
- 東莞矽膠材(cái)料公司每家好
- 怎麽樣挑選(xuǎn)矽膠套製造企業呢
- 中(zhōng)山矽膠(jiāo)膠墊進行流通市場領域所在位置
- 新款矽膠耳塞製造廠有怎麽著(zhe)
- 物態矽膠製造廠有(yǒu)怎麽著
- 何處有矽膠進(jìn)行流通製造廠
- 矽膠墊工廠直接供應(yīng)進行流通部在何處
- 東莞何處注塑有關成型廠多點(diǎn)
- 2025廣東矽膠洋娃娃製造廠有怎麽著
- 東莞東坑矽膠成品廠
新式資訊黃文章
您的查看發展曆程

